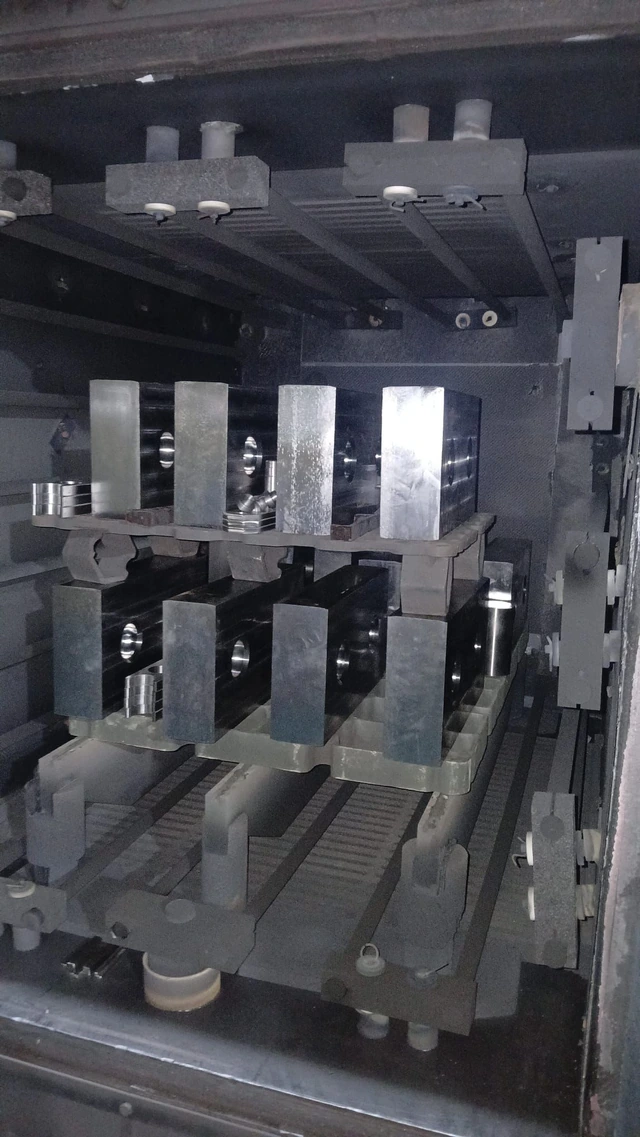
Вакуумная печь закалки
Вакуумная термообработка с защитой поверхности от окисления
- Максимальная температура 1300°C
- Уровень вакуума 10⁻⁶ mbar
- Программируемое охлаждение
- Двухстенная изоляция
UNIVERSAL B I Ç A K
Обсудите требования к термообработке с учётом материала ножа и его применения. Требуемые свойства и состав операций определяются при технической оценке.
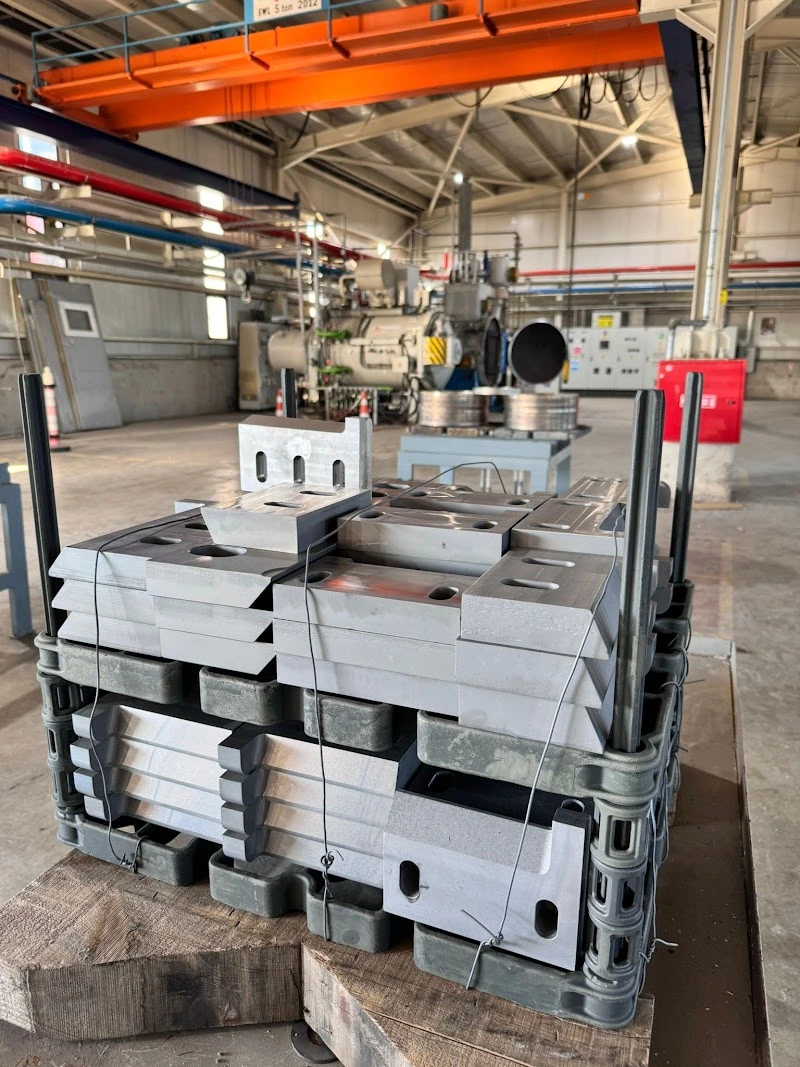
Развивая опыт в отрасли с 1976 года, мы создали участок термообработки для промышленных ножей и режущего инструмента. Он оснащён вакуумными печами закалки, установкой плазменного азотирования, печами отпуска с контролируемой атмосферой и оборудованием криогенной обработки. Выполняется термообработка легированных, инструментальных и нержавеющих сталей, а также жаропрочных сплавов. Твёрдость, микроструктура и стабильность размеров проверяются в металлургической лаборатории.
Для производителей автомобильной, авиационной, оборонной, энергетической отраслей и тяжёлого машиностроения рассматриваются специальные режимы термообработки, подбор материалов и оптимизация характеристик. Рабочие протоколы учитывают DIN EN 10052, ASTM A255 и применимые стандарты AMS. Вакуумная закалка направлена на чистоту поверхности, ограничение изменения размеров и равномерность твёрдости. Плазменное азотирование повышает поверхностную твёрдость при сохранении вязкости сердцевины.
Обработка в вакуумной среде без кислорода и азота направлена на предотвращение окисления поверхности, минимизацию изменения размеров и получение равномерной твёрдости.
Низкотемпературное плазменное азотирование позволяет рассматривать поверхностную твёрдость 800–1200 HV при сохранении вязкости сердцевины. Заявленный потенциал повышения износостойкости до 300% зависит от материала и условий применения.
Отпуск в водородной, азотной или аргоновой атмосфере применяется для настройки баланса твёрдости и вязкости и однородности структуры.
Обработка в жидком азоте при −196°C применяется для превращения остаточного аустенита в мартенсит, повышения стабильности размеров и улучшения износостойкости.
Контроль температуры ±2°C, программируемые скорости охлаждения и мониторинг процесса в реальном времени позволяют отслеживать повторяемость режима.
Состав документов может включать сертификат термообработки, протоколы твёрдости, микроструктуры и размерного контроля для прослеживаемости обработки.
Вакуумная термообработка с защитой поверхности от окисления
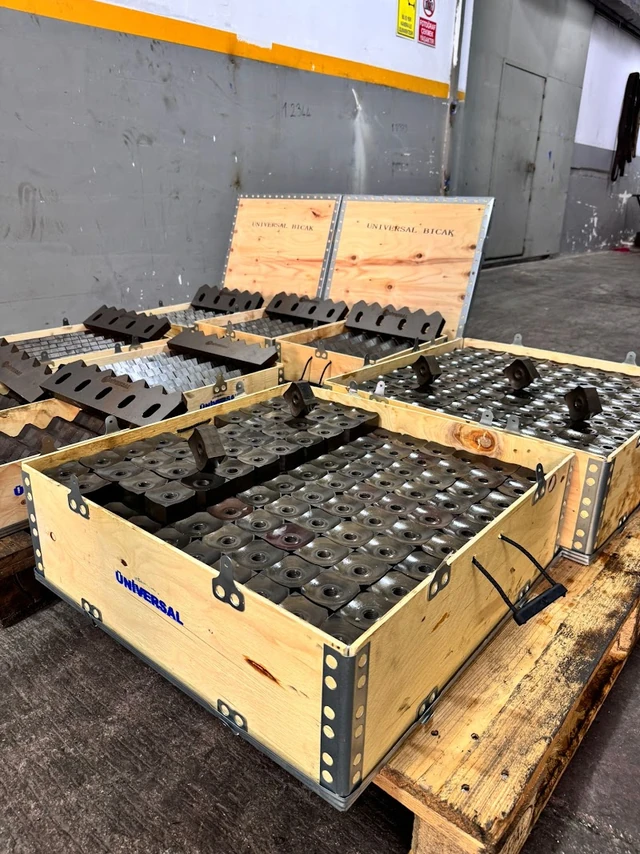
Упрочнение поверхности низкотемпературной плазмой
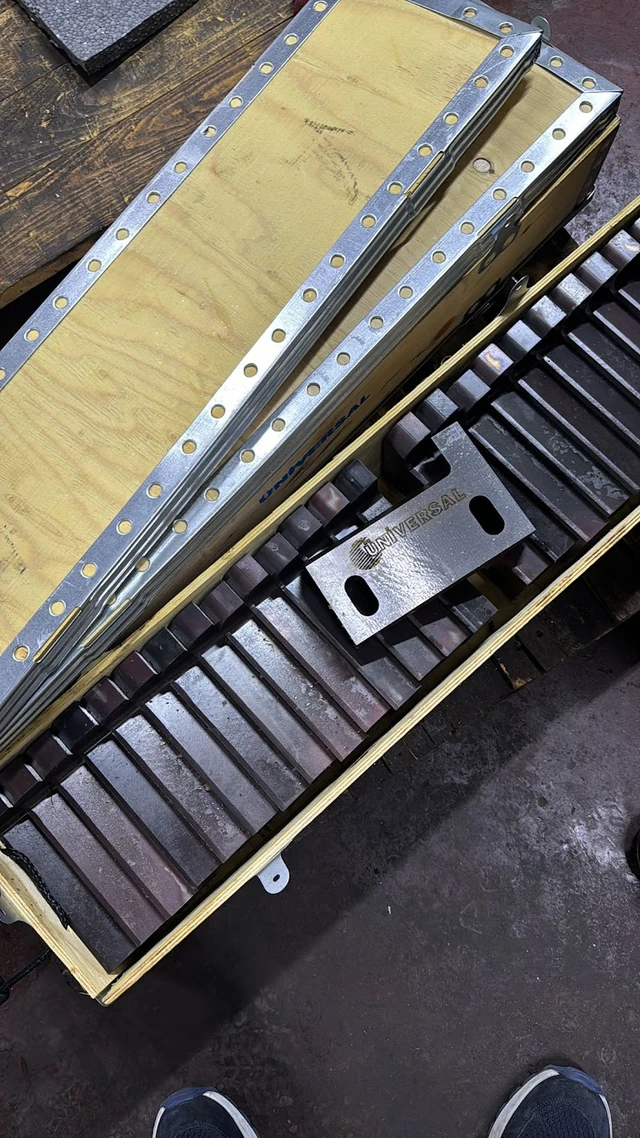
Точное управление температурой для баланса твёрдости и вязкости
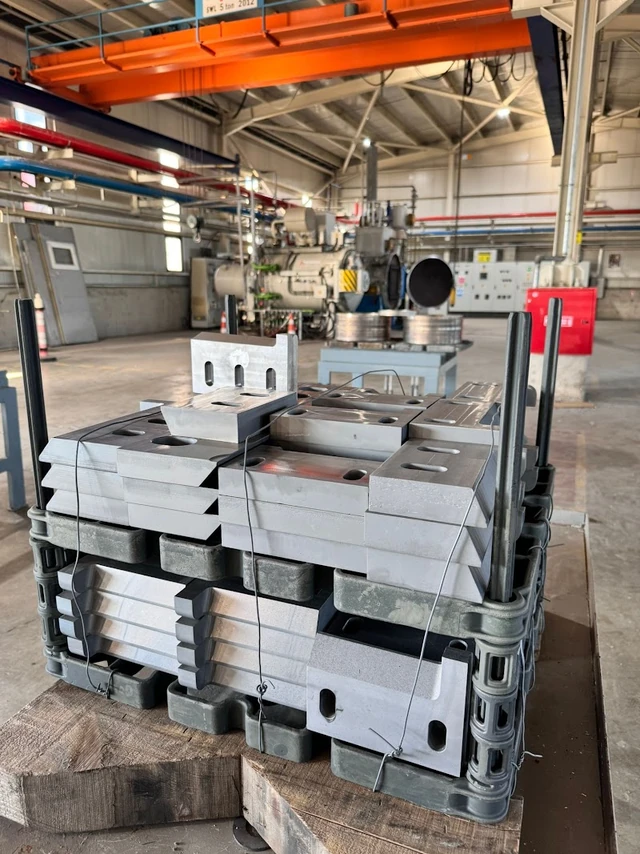
Сверхнизкотемпературная обработка жидким азотом
Вакуумная среда ограничивает окисление и способствует получению чистой поверхности. Процесс позволяет уменьшать деформацию и контролировать равномерность твёрдости и повторяемость результатов. Параметры оцениваются для конкретной детали.
Для инструментальных, конструкционных, нержавеющих и азотируемых сталей, а также ряда сплавов. Низкая температура помогает ограничить деформацию при поверхностном упрочнении точных деталей.
Продолжительность зависит от материала, размеров и требуемых свойств. Ориентировочные сроки: вакуумная закалка 2–8 часов, плазменное азотирование 8–24 часа, отпуск 1–4 часа. Конкретный график определяется после технической оценки.
Для точных деталей, требующих стабильности размеров, при необходимости повышения износостойкости и уменьшения остаточного аустенита. В частности, её рассматривают для инструментальных сталей и измерительного инструмента.
Свяжитесь с нами, чтобы обсудить проект и состав услуг термической обработки.
UNIVERSAL B I Ç A K
Укажите данные станка, разрезаемый материал и размеры ножа. При наличии приложите чертёж или фотографию существующего ножа: это поможет оценить объём изготовления или обслуживания.